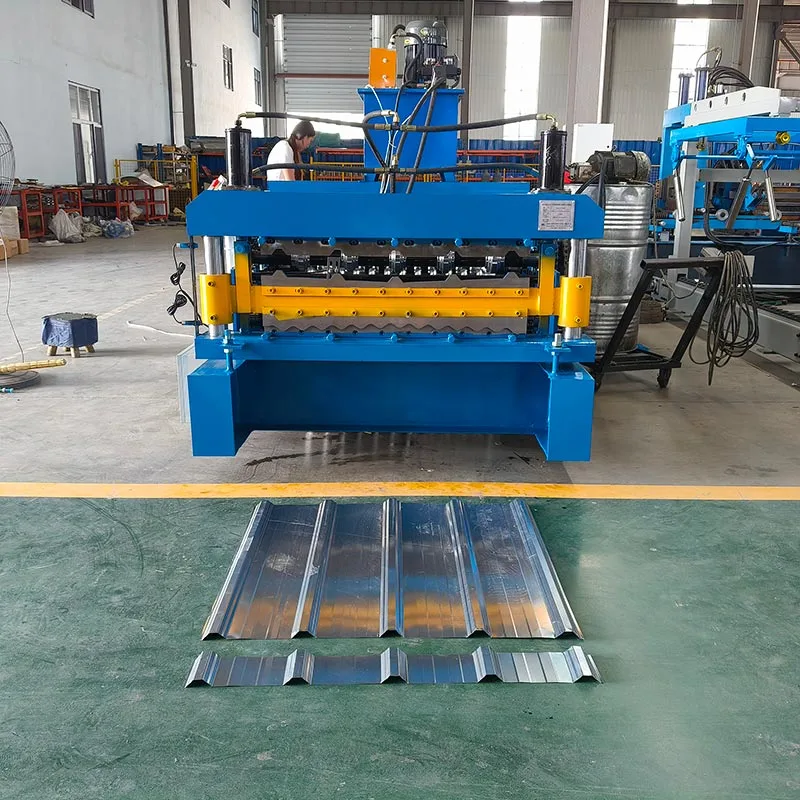
Den gjennomgående 38-50 mm lette stålbolteformingsmaskinen produsert av Parfu International Trading Co., Ltd. er et spesialisert industrielt utstyr. Den er designet for automatisert, kontinuerlig produksjon av bygningsrammer. Disse rammene er laget av kaldformet stål. Maskinen behandler rå stålspoler. Den forvandler dem til presise strukturelle komponenter med høy styrke.
Denne spesifikke lette stålrammemaskinen gjennom 38-50 mm lette stålstiftrullformingsmaskin fokuserer på "hovedbenet". I konstruksjon,
dette er også kjent som "C-Stud" eller "Channel Stud." Det er det primære vertikale eller horisontale elementet i en lysmåler
stålramme. Betegnelsen "38-50" refererer til tappens banedybde. Dette betyr at den produserer stendere med banehøyde
på 38 millimeter til 50 millimeter. Banen er den flate sentrale delen av den C-formede tappen.
I hjertet av moderne Light Steel Structure (LSS) konstruksjon, er denne Light Steel Framing Machine Through 38-50 Main
Bone Equipment automatiserer fabrikasjon for feilfrie, identiske komponenter – sikrer kvalitet og fremskynder prosjektet
levering.
Denne lette stålrammemaskinen gjennom 38-50 hovedbeinutstyr er et rulledannende system. Maskinen er
konfigurert som en lang tandemlinje med flere arbeidsstasjoner. Dette oppsettet muliggjør en sømløs, kontinuerlig og høyst
automatisert arbeidsflyt fra start til slutt.
Kjernekomponenter
Uncoiler / Decoiler: Hele produksjonsprosessen er avhengig av avviklingsstasjonen for en feilfri start. Designet
for maksimal pålitelighet sikrer den den tunge spolen, mater materialet jevnt og bruker presis spenningskontroll
for å forhindre defekter. Dette garanterer en konsistent og uavbrutt materialflyt, og setter scenen for optimal linje
ytelse.
Innmatingsveiledning: Denne delen veileder den flate stållisten. Den justerer den perfekt for innføring i den første formingen
stasjon. Presisjon her er nøkkelen til et rett, nøyaktig sluttprodukt.
Rullformingsstasjoner: Formingsprosessen er gradvis. Et høyt antall stasjoner (18-22) gjør hver sving liten og
kontrollert. Resultatet er en jevn, presis og høykvalitets C-profil.
Det totale antallet stasjoner (typisk 18-22) dikterer jevnheten og presisjonen til den endelige profilen.
Punching & Notching Unit: Dette er et kritisk delsystem. Det er vanligvis plassert etter den første formingen
etapper. Hydrauliske eller servodrevne stanser lager hull i tappens bane. Disse hullene er for elektriske
ledninger, rørleggerrør og mekaniske tjenester. De kan også lage hakk for tilkobling av spor eller andre pigger.
Denne enheten er fullt programmerbar.
Kuttesystem: Etter at tappen er ferdig formet, kuttes den til ønsket lengde. To hovedtyper brukes:
Flying Cut-Off: Som den mest effektive metoden synkroniseres den nøyaktig med den bevegelige stripen for å levere rene kutt
i full produksjonshastighet, eliminerer nedetid og muliggjør kontinuerlig drift med høy hastighet.
Stationary Cut-Off: Et kostnadsbevisst valg ved bruk av en stopp-og-klipp-metode. Langsommere, men svært pålitelig, fungerer den som en
pragmatisk løsning for standardmaskiner eller produksjonsmiljøer med lavere hastighet.
Kontrollsystem (PLC & HMI): Hele maskinen styres av en programmerbar logisk kontroller (PLC). Operatøren
samhandler med systemet gjennom et Human-Machine Interface (HMI), vanligvis en berøringsskjerm. Her legger operatøren inn
alle parametere. Dette inkluderer stenderlengde, mengde og plassering og type hull. Systemet er intelligent
og brukervennlig.
Utgangstabell / Utløpstabell: Produksjonslinjen slutter her. Ferdige C-Studs ankommer, er pent stablet, og deretter
fraktet til byggeplassen.
Hva er funksjonene til dette produktet?
Bruken av denne 38-50 mm lette rulleformingsmaskinen i stål gir transformative fordeler i forhold til
tradisjonelle metoder.
Ekstremt høy produksjonseffektivitet: Den opererer i høy hastighet og produserer hundrevis av meter med pigger hver time.
Denne produksjonen overgår langt enhver manuell metode. Den sikrer en rask og jevn tilførsel av materialer til ethvert prosjekt
tidslinje.
Overlegen presisjon og konsistens: Hver pigg som produseres er identisk. Dimensjonstoleransene er ekstreme
tett. Dette eliminerer menneskelig feil og variasjon. Det fører til raskere, enklere og mer nøyaktig montering på stedet.
Det er ingen feiltilpasninger eller bortkastede materialer.
Betydelige materialbesparelser: Vår avanserte produksjonsteknologi gir overordnet materialkostnadseffektivitet. Det
retter seg mot svinn på en helhetlig måte, og minimerer skrap fra skjæring og stansing samtidig som det forhindres feil. Dette integrerte
metoden garanterer optimal ressursallokering, og sikrer at materialene dine når sitt fulle potensial.
Bemerkelsesverdig fleksibilitet og tilpasning: Denne lette stålrammemaskinen gjennom 38-50 hovedbeinutstyr
kombinerer fleksibilitet med fullstendig tilpasning. Den bytter enkelt mellom profiler og kan programmeres med
spesifikke stansemønstre, noe som gjør den perfekt for å realisere unike arkitektoniske design.
Reduserte arbeidskostnader og ferdighetsavhengighet: Automatisering gir mer enn kostnadsbesparelser; det bygger en strategisk
fordel. Det reduserer avhengigheten av et stort, spesialisert team. Dette beskytter virksomheten din mot et flyktig arbeidsmarked
og låser forutsigbarheten.
Forbedret strukturell styrke: Kaldformingsprosessen styrker stålet gjennom arbeidsherding, og dermed
øker flytegrensen ved de kritiske bøyepunktene. Resultatet er klart: overlegen styrke og forbedret
holdbarhet fremfor konvensjonell skjæring og sveising.
Integrasjon med BIM- og CAD-programvare: Moderne maskiner kan importere designfiler direkte. De kan ta data fra
Building Information Modeling (BIM) eller Computer-Aided Design (CAD) programvare. Dette skaper en sømløs
digital-til-fysisk arbeidsflyt. Det reduserer feil ytterligere og sparer tid.
Søknad
Denne 38-50 mm lette stålbolteformingsmaskinen er allsidig. Den serverer et bredt spekter av
byggesektorene.
Boligkonstruksjon: Dette systemet er en ideell løsning for å bygge hus, rekkehus og lavblokker
leilighetskomplekser. Det muliggjør effektiv produksjon av hele strukturelle skjelettet, inkludert vegger, gulv,
og takstoler.
Kommersielle bygninger: Den brukes til kontorer, butikker, hoteller og skoler. Den åpne nettplassen i tappene er
ideell for å skjule omfattende elektriske og rørleggertjenester i vegger og tak.
Industribygg: Den er egnet for varehus, fabrikker og logistikksentre. Disse strukturene bruker ofte
store spenn og krever sterk, slitesterk innramming.
Innvendige skillevegger: For kommersielle og kontorinteriører er behovet for ikke-bærende skillevegger
universell. Våre systemer møter denne etterspørselen direkte ved å muliggjøre rask, presis produksjon av alt nødvendig metall
stendere og spor, som i betydelig grad effektiviserer tidslinjen for innredning og reduserer arbeidskostnadene.
Renovasjon og modulær konstruksjon: Det er denne presisjonen som muliggjør pålitelig fremstilling av komplette vegger
paneler i et fabrikkmiljø, som deretter transporteres til byggeplassen for rask og sømløs slutt
montering.
Arbeidsflyten for produksjonsprosessen
Operasjonen er en strømlinjeformet, sekvensiell prosess.
Trinn 1: Materiallasting. En gaffeltruck eller kran plasserer en spole av galvanisert stålstrimmel på decoileren. Den frie
enden av spolen mates inn i innmatingsføringen.
Trinn 2: Parameterinnstilling. Med sin intuitive HMI er systemet enkelt å kjøre. Dette er sett-og-glem-operasjon.
Definer parametrene. Maskinen håndterer resten, og leverer presisjon feilfritt.
Trinn 3: Rullforming. Maskinen startes. Stålbåndet går gjennom valseformingsstasjonene. Ved hver
stasjon, bøyes den gradvis fra en flat stripe til sin endelige C-formede profil.
Trinn 4: Stansing og hakk. Profilen er plassert. Stanseenheten aktiveres. Den leverer hvert hull og
hakk med presisjon. Manuelle feil er eliminert. Komponentkompatibilitet er sikret.
Trinn 5: Kutt i lengde. Piggen beveger seg fremover. Kutteren matcher hastigheten. Det lages et rent kutt. Kutteren
tilbakestilles umiddelbart. Produksjonslinjen stopper aldri. Effektiviteten er maksimert.
Trinn 6: Utgang og stabling. Ferdige C-studs går ut av linjen. De flytter til utdatatabellen. De er så stablet eller
samlet inn. Det siste trinnet er bunting og frakt.
Konvensjonelle tekniske parametere
Parameter
Beskrivelse / Verdi
Profiltype
C-Stud (U-Channel), muligens også U-Track
Netthøydeområde
38 mm til 50 mm (eller 1,5" til 2")
Flensbredde
Vanligvis 35 mm til 75 mm, avhengig av design
Materialtykkelse
0,4 mm til 1,2 mm (20-12 gauge)
Råvarebredde
Omtrent 100 mm til 200 mm (avhengig av endelige profildimensjoner)
Rullformingsstasjoner
18 til 22 stasjoner
Drive Power
Hovedmotor 7,5 kW til 15 kW (10 HK til 20 HK)
Slagkraft
Hydraulisk enhet, 3 kW til 5,5 kW
Skjæremetode
Høyhastighets flygende avskjæring med hydraulisk eller servodrift
Produksjonshastighet
15 til 30 meter per minutt (ca. 50 - 100 fot per minutt)
Kontrollsystem
Industriell PLS med fargeberøringsskjerm HMI
Nøyaktighet
Lengdetoleranse: ±0,5 mm til ±1,0 mm
Hoved maskinvekt
Omtrent 3000 til 5000 kg
Hot Tags: 38-50 mm lett måler stålpinnerulleformingsmaskin
Send en forespørsel til Parfu for å få pris- og prosjektinformasjon for rulleformingsmaskiner, sandwichpanelmaskiner, rulleformingsmaskintilbehør. Vi garanterer svar innen 24 timer.
Vi bruker informasjonskapsler for å gi deg en bedre nettleseropplevelse, analysere nettstedstrafikk og tilpasse innhold. Ved å bruke denne siden godtar du vår bruk av informasjonskapsler.Personvernerklæring