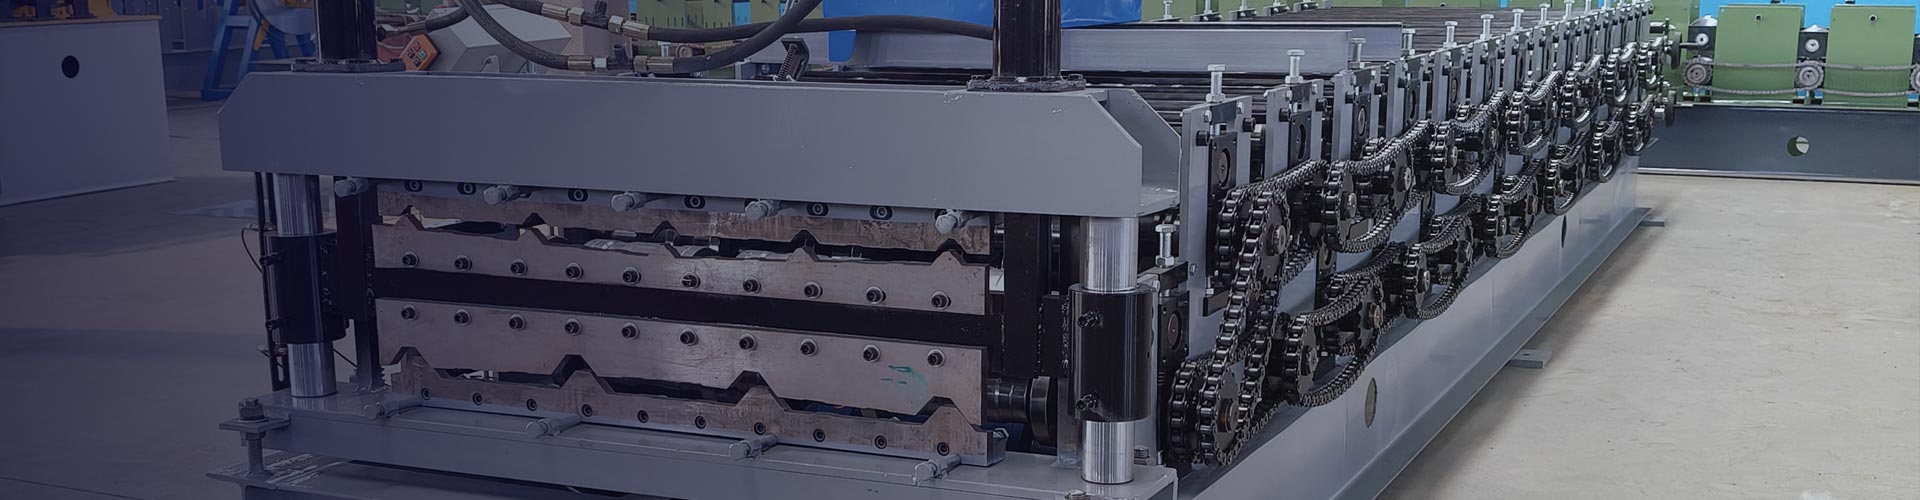
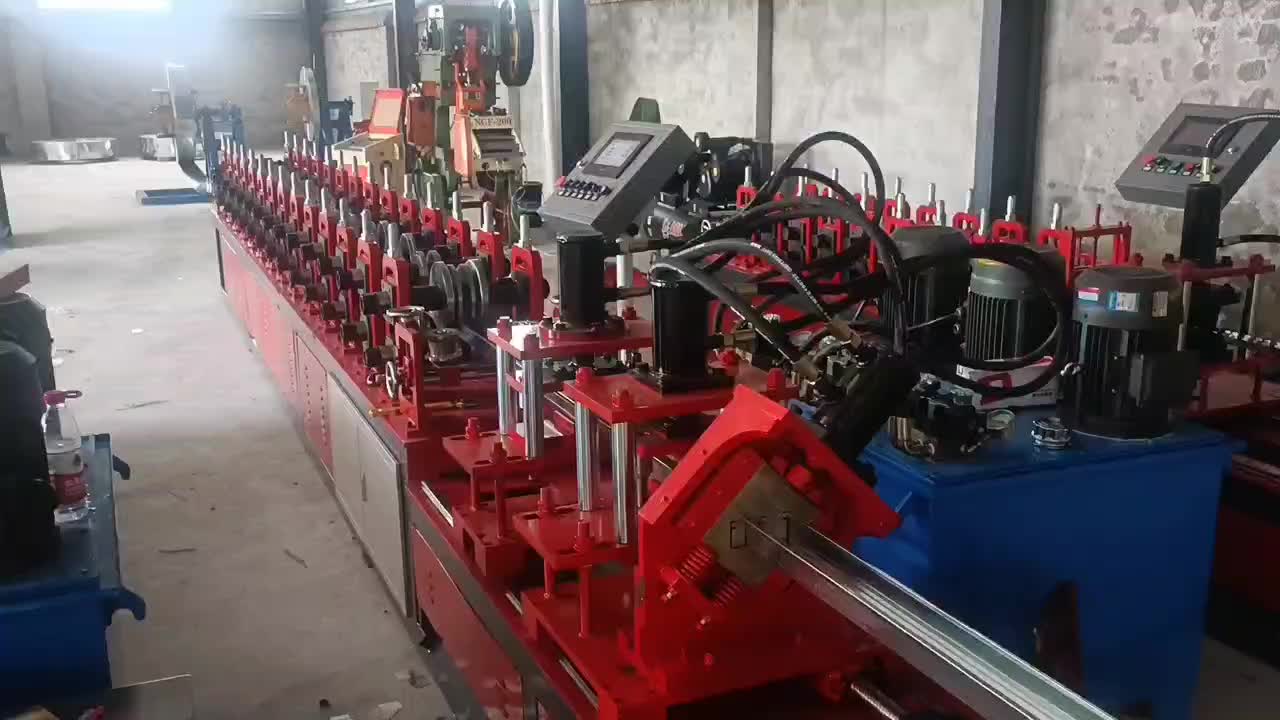
Light Steel Keel Machine to-i-one Machine produsert av Parfu International Trading Co., Ltd. er et avansert industrielt utstyr. Den er designet for byggebransjen. Denne maskinen produserer to viktige innrammingskomponenter. Disse er vertikale pigger og spor (også kalt topp- og bunnløper eller himmel- og jordkjøl).
Tradisjonelt krevde disse profilene to separate maskiner. Dette nye to-i-ett-systemet kombinerer begge funksjonene. Det
er
en svært effektiv og plassbesparende løsning. Light Steel Keel Machine To-i-One Machine danner disse komponentene fra
kveilet
galvaniserte stållister. Det fungerer med høy presisjon og hastighet.
Denne maskinen er avgjørende for moderne gipsplater og lett stålrammekonstruksjon. Det
hjelper
skape skjelettet for vegger og tak. Den integrerte designen representerer et betydelig skritt fremover i byggingen
materialproduksjon.
Detaljert beskrivelse
Light Steel Keel Machine To-i-One Machine er et komplett rulleformingssystem. Det er ikke en enkel maskin. Prosessen
begynner ved uncoileren (pay-off stand). Dens jobb er å holde råvarespolen og mate den jevnt inn i
produksjonslinje.
A. Dette er utgangspunktet.
Den holder den store spolen av råstoff. Materialet er typisk galvanisert stålbånd. Uncoileren mater
strippe inn i maskinen jevnt og konsekvent. Den har ofte en bremsemekanisme. Dette forhindrer at spolen
ruller ut for fort.
B. Styre- og nivelleringsenhet
Denne enheten korrigerer kurver og fjerner vridninger fra stållisten. Det flater ut materialet før formingen
prosess. Dette er avgjørende for å lage rette og presise produkter.
C. Servodrevet decoiler (valgfritt, men vanlig)
Dette er et sofistikert fôringssystem. Den bruker en servomotor for høy presisjonskontroll. Det trekker materialet
fremover i nøyaktige lengder. Dette er essensielt for skjære-til-lengde-prosessen. Det sikrer hver eneste pigg og spordel
har samme spesifiserte lengde.
D. Hovedrullformingsstasjonen
Dette er hjertet i maskinen. Den består av en serie valseverkstativ. Hvert stativ har et sett med herdet
stålvalser (dyser). Formen på disse rullene er spesifikk.
Stripen går gjennom hvert påfølgende stativ. Ved hvert trinn bøyer rullene gradvis stålet. De former det
inn i den endelige profilen. For en to-i-ett-maskin er denne stasjonen designet for å danne både stender- og sporprofiler.
E. Profilbyttemekanisme
Dette er kjernefunksjonen som gjør den "to-i-ett". Det er ikke to maskiner boltet sammen. Det er en intelligent
systemet. Byttet kan gjøres på to primære måter:
Manuell rullebytte: Operatøren endrer fysisk noen av rullene i formingsstasjonen. Denne metoden er
kostnadseffektivt. Den passer for fabrikker som ikke trenger å bytte profil veldig ofte.
Automatisk/Servo Switching: Dette er et mer avansert system. Maskinen bruker servomotorer for å skifte inn visse ruller
og ute av posisjon. Omstillingen gjøres gjennom kontrollpanelet. Det er raskt og krever minimalt med manuelt arbeid.
Dette reduserer nedetiden betraktelig mellom produksjonskjøringene.
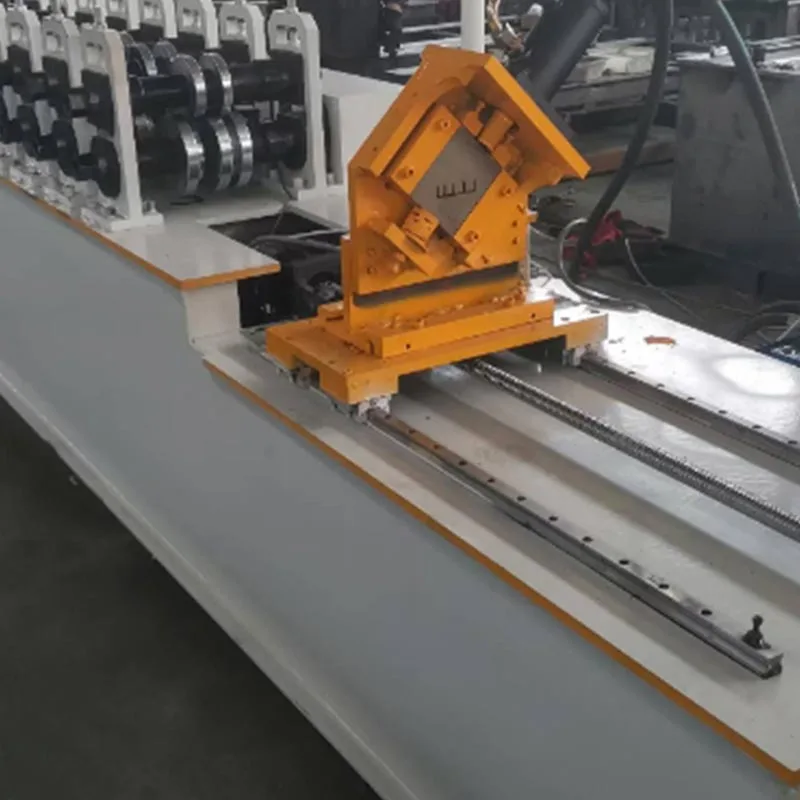
F. Stanse- og hakkenhet
Pigger trenger ofte hull for rørleggerarbeid og elektriske ledninger. Spor kan trenge hakk for sammenføyning eller forsterkning.
Denne enheten er utstyrt med hydrauliske eller pneumatiske stanser. Det skaper disse hullene og hakkene med høy nøyaktighet.
Stansemønsteret er programmerbart.
G. Kuttesystem
Etter at profilen er ferdig formet, kuttes den i lengde. Dette gjøres vanligvis ved en høyhastighets hydraulisk flyging
kappsag. Kutteren beveger seg med materialet. Den gir et rent, gratfritt kutt. Så går den tilbake til starten
posisjon for neste stykke. Kuttlengden stilles inn i kontrollsystemet.
H. Utgangsbord og stabler
De ferdige stenderne eller sporene transporteres ut av maskinen. En utdatatabell mottar dem. Ofte en automat
stabler teller brikkene. Den samler dem i pene stabler for enkel håndtering og frakt. Dette automatiserer finalen
trinn i prosessen.
Standard parametere
Parametrene til disse to-i-ett-maskinen for lett stålkjølmaskin kan variere fra produsent og modell. Her er typiske
spesifikasjoner:
Parameter
Spesifikasjonsområde
Notater
Materialtykkelse
0,4 mm - 1,2 mm
Vanligvis 0,5 mm, 0,6 mm, 0,8 mm for de fleste bruksområder.
Materialbredde
100 mm - 200 mm
Dette refererer til bredden på stålspolen.
Dimensjoner for ferdige produkter
- Piggdybde
50 mm - 150 mm
Vanlige størrelser: 50 mm, 75 mm, 100 mm, 150 mm.
- Sporbredde
Tilsvarer piggdybden
Banen er designet for å passe piggene perfekt.
Produksjonshastighet
15 - 45 meter per minutt
Hastigheten avhenger av profilens kompleksitet og maskinmodell.
Rullformingsstasjoner
18 - 25 stasjoner
Flere stasjoner gir jevnere, mer presis forming.
Hovedmotorkraft
10 HK - 25 HK
Driver rulleformingsstasjonene.
Kontrollsystem
PLS med berøringsskjerm
Merker som Siemens, Mitsubishi eller Allen-Bradley er vanlige.
Kuttenøyaktighet
± 0,5 mm
Meget høy presisjon for jevne dellengder.
Viktige fordeler
Den kombinerer to funksjoner, men krever mindre plass enn to separate maskiner. Dette betyr et mindre fotavtrykk og
betydelig lavere kostnader for gulvplass, installasjon og vedlikehold.
Det er én maskin i stedet for to. Dette sparer betydelig gulvplass på fabrikken.
Startinvesteringen er lavere enn å kjøpe to separate maskiner.
Det reduserer kostnader til strøm og vedlikehold.
Høy fleksibilitet og rask omstilling:
Produsenter kan enkelt bytte mellom å lage pigger og spor.
Dette lar dem reagere raskt på markedskrav.
Automatisk veksling sikrer sømløse, raske omstillinger. Dette holder nedetiden på et absolutt minimum.
Overlegen produksjonskvalitet:
Den integrerte designen sikrer at pigg- og belteprofiler er perfekt tilpasset. Dette resulterer i en bedre passform,
sterkere bygningsramme. Rullformingsprosessen skaper et konsistent produkt av høy kvalitet.
Arbeidsbesparelser og brukervennlighet:
En maskin krever bare én eller to operatører. Den automatiserte prosessen reduserer behovet for høyt kvalifisert arbeidskraft
PLS-kontrollsystem gjør betjeningen enkel og intuitiv.
Økt total produktivitet:
Hele prosessen, fra rulle til ferdig pall, er en kontinuerlig og svært optimalisert reise. Dette integrerte
tilnærmingen gir et betydelig løft i den totale produktiviteten.
Høye hastigheter og minimal nedetid fører til større ytelse per skift.
Dette øker produsentens kapasitet og lønnsomhet.
Applikasjonsscenarier
Denne lette stålkjølmaskinen to-i-ett-maskinen er spesialisert på å produsere kjernekomponentene for en rekke
konstruksjonssystemer.
Innvendige skillevegger:
Den produserer stendere og spor for ikke-bærende vegger inne i bygninger. Disse brukes på kontorer, hoteller,
sykehus og boligleiligheter.
Undertak:
Maskinens allsidighet strekker seg til nøyaktig fremstilling av hovedløpere og veggvinkler for undertaksgitter
systemer.
Light Gauge Steel Framing (LGSF):
I moderne konstruksjon er hele bygninger laget med kaldformede stålrammer. Denne maskinen er spesialisert for
produsere veggrammene som kreves for disse strukturene.
Materialprodusenter:
De primære brukerne er fabrikker som spesialiserer seg på å produsere lette stålkjølprofiler for byggemarkedet.
De leverer disse materialene til byggefirmaer og distributører.
Arbeidsflyt for produksjon
Operasjonen til Light Steel Keel To-i-One Machine følger en klar, logisk sekvens.
Trinn 1: Forberedelse og oppsett
Plasser en spole av galvanisert stål på avrulleren. Operatøren må da låse den sikkert på plass. Den
fremre ende av strimmelen mates manuelt gjennom føringen og inn i den første formingsstasjonen. På kontrollpanelet,
operatøren velger ønsket profil (pigg eller spor). Operatøren angir ønsket lengde, mengde og
stansedetaljer for å konfigurere jobben.
Trinn 2: Rulleformingsprosess
Hovedmotoren starter. Rullene på hver stasjon begynner å snu. Stållisten trekkes gjennom maskinen. Det
passerer gjennom hver formingsstasjon. Formen bøyes gradvis til den endelige C-formen (studs) eller U-formet (spor)
profil. Hvis maskinen har en automatisk bryter, justerer de aktuelle valsene seg for den valgte profilen.
Trinn 3: Stansing og hakk
Når den dannede profilen beveger seg fremover, passerer den under stanseenheten. Hydrauliske slag faller ned. De skaper
presise hull i tappene eller hakk i sporene. Dette skjer i en kontinuerlig bevegelse.
Trinn 4: Kutt i lengde
Den ferdigformede og stansede profilen fortsetter til skjæreområdet. En sensor oppdager fronten av profilen. Den
servo decoiler sørger for at riktig lengde er matet. Den flygende kappsagen klemmer seg fast på profilen. Den beveger seg
med det. Sagbladet lager et rent, firkantet kutt. Etter at kuttet er fullført, trekker sagen seg automatisk tilbake og
går tilbake til sin nøyaktige utgangsposisjon.
Trinn 5: Utgang og stabling
Den ferdige tappen eller sporet føres til utgangsbordet. En automatisk teller sporer produksjonen, og en gang en
forhåndsinnstilt mengde er nådd, danner stablemekanismen dem til en pen bunt. Denne pakken er da klar for
stropping og fjerning.
Trinn 6: Bytte og gjenta
Det er enkelt å bytte produkter: operatøren velger den nye profilen på HMI. Maskinen enten selvjusterer eller
leder operatøren gjennom endringen. Produksjonen gjentas deretter for den nye batchen.
Mer enn en maskin, Light Steel Keel Machine Two-in-One Machine er en strategisk oppgradering: uovertruffen fleksibilitet, betydelig
kostnadsreduksjon, og garantert høy kvalitet. Ved å automatisere pigg- og belteproduksjon gjør det det mulig for produsenter å møtes
global etterspørsel lønnsomt, noe som gjør den til den definitive teknologien for effektiv produksjon av lett stålramme.
Send en forespørsel til Parfu for å få pris- og prosjektinformasjon for rulleformingsmaskiner, sandwichpanelmaskiner, rulleformingsmaskintilbehør. Vi garanterer svar innen 24 timer.
Vi bruker informasjonskapsler for å gi deg en bedre nettleseropplevelse, analysere nettstedstrafikk og tilpasse innhold. Ved å bruke denne siden godtar du vår bruk av informasjonskapsler.Personvernerklæring