Produkter

Produkter

Girkassedrevet stålrulleformingsmaskin
  • Girkassedrevet stålrulleformingsmaskinGirkassedrevet stålrulleformingsmaskin
  • Girkassedrevet stålrulleformingsmaskinGirkassedrevet stålrulleformingsmaskin
  • Girkassedrevet stålrulleformingsmaskinGirkassedrevet stålrulleformingsmaskin
  • Girkassedrevet stålrulleformingsmaskinGirkassedrevet stålrulleformingsmaskin

Girkassedrevet stålrulleformingsmaskin

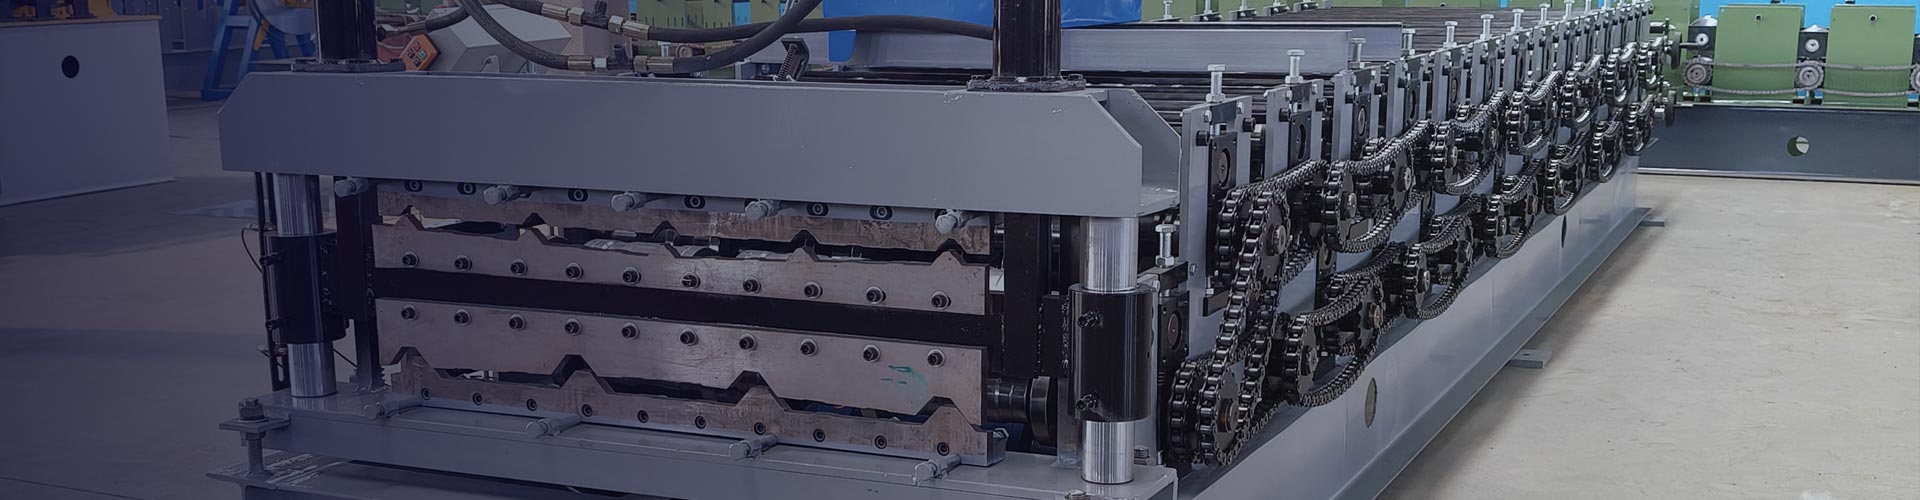
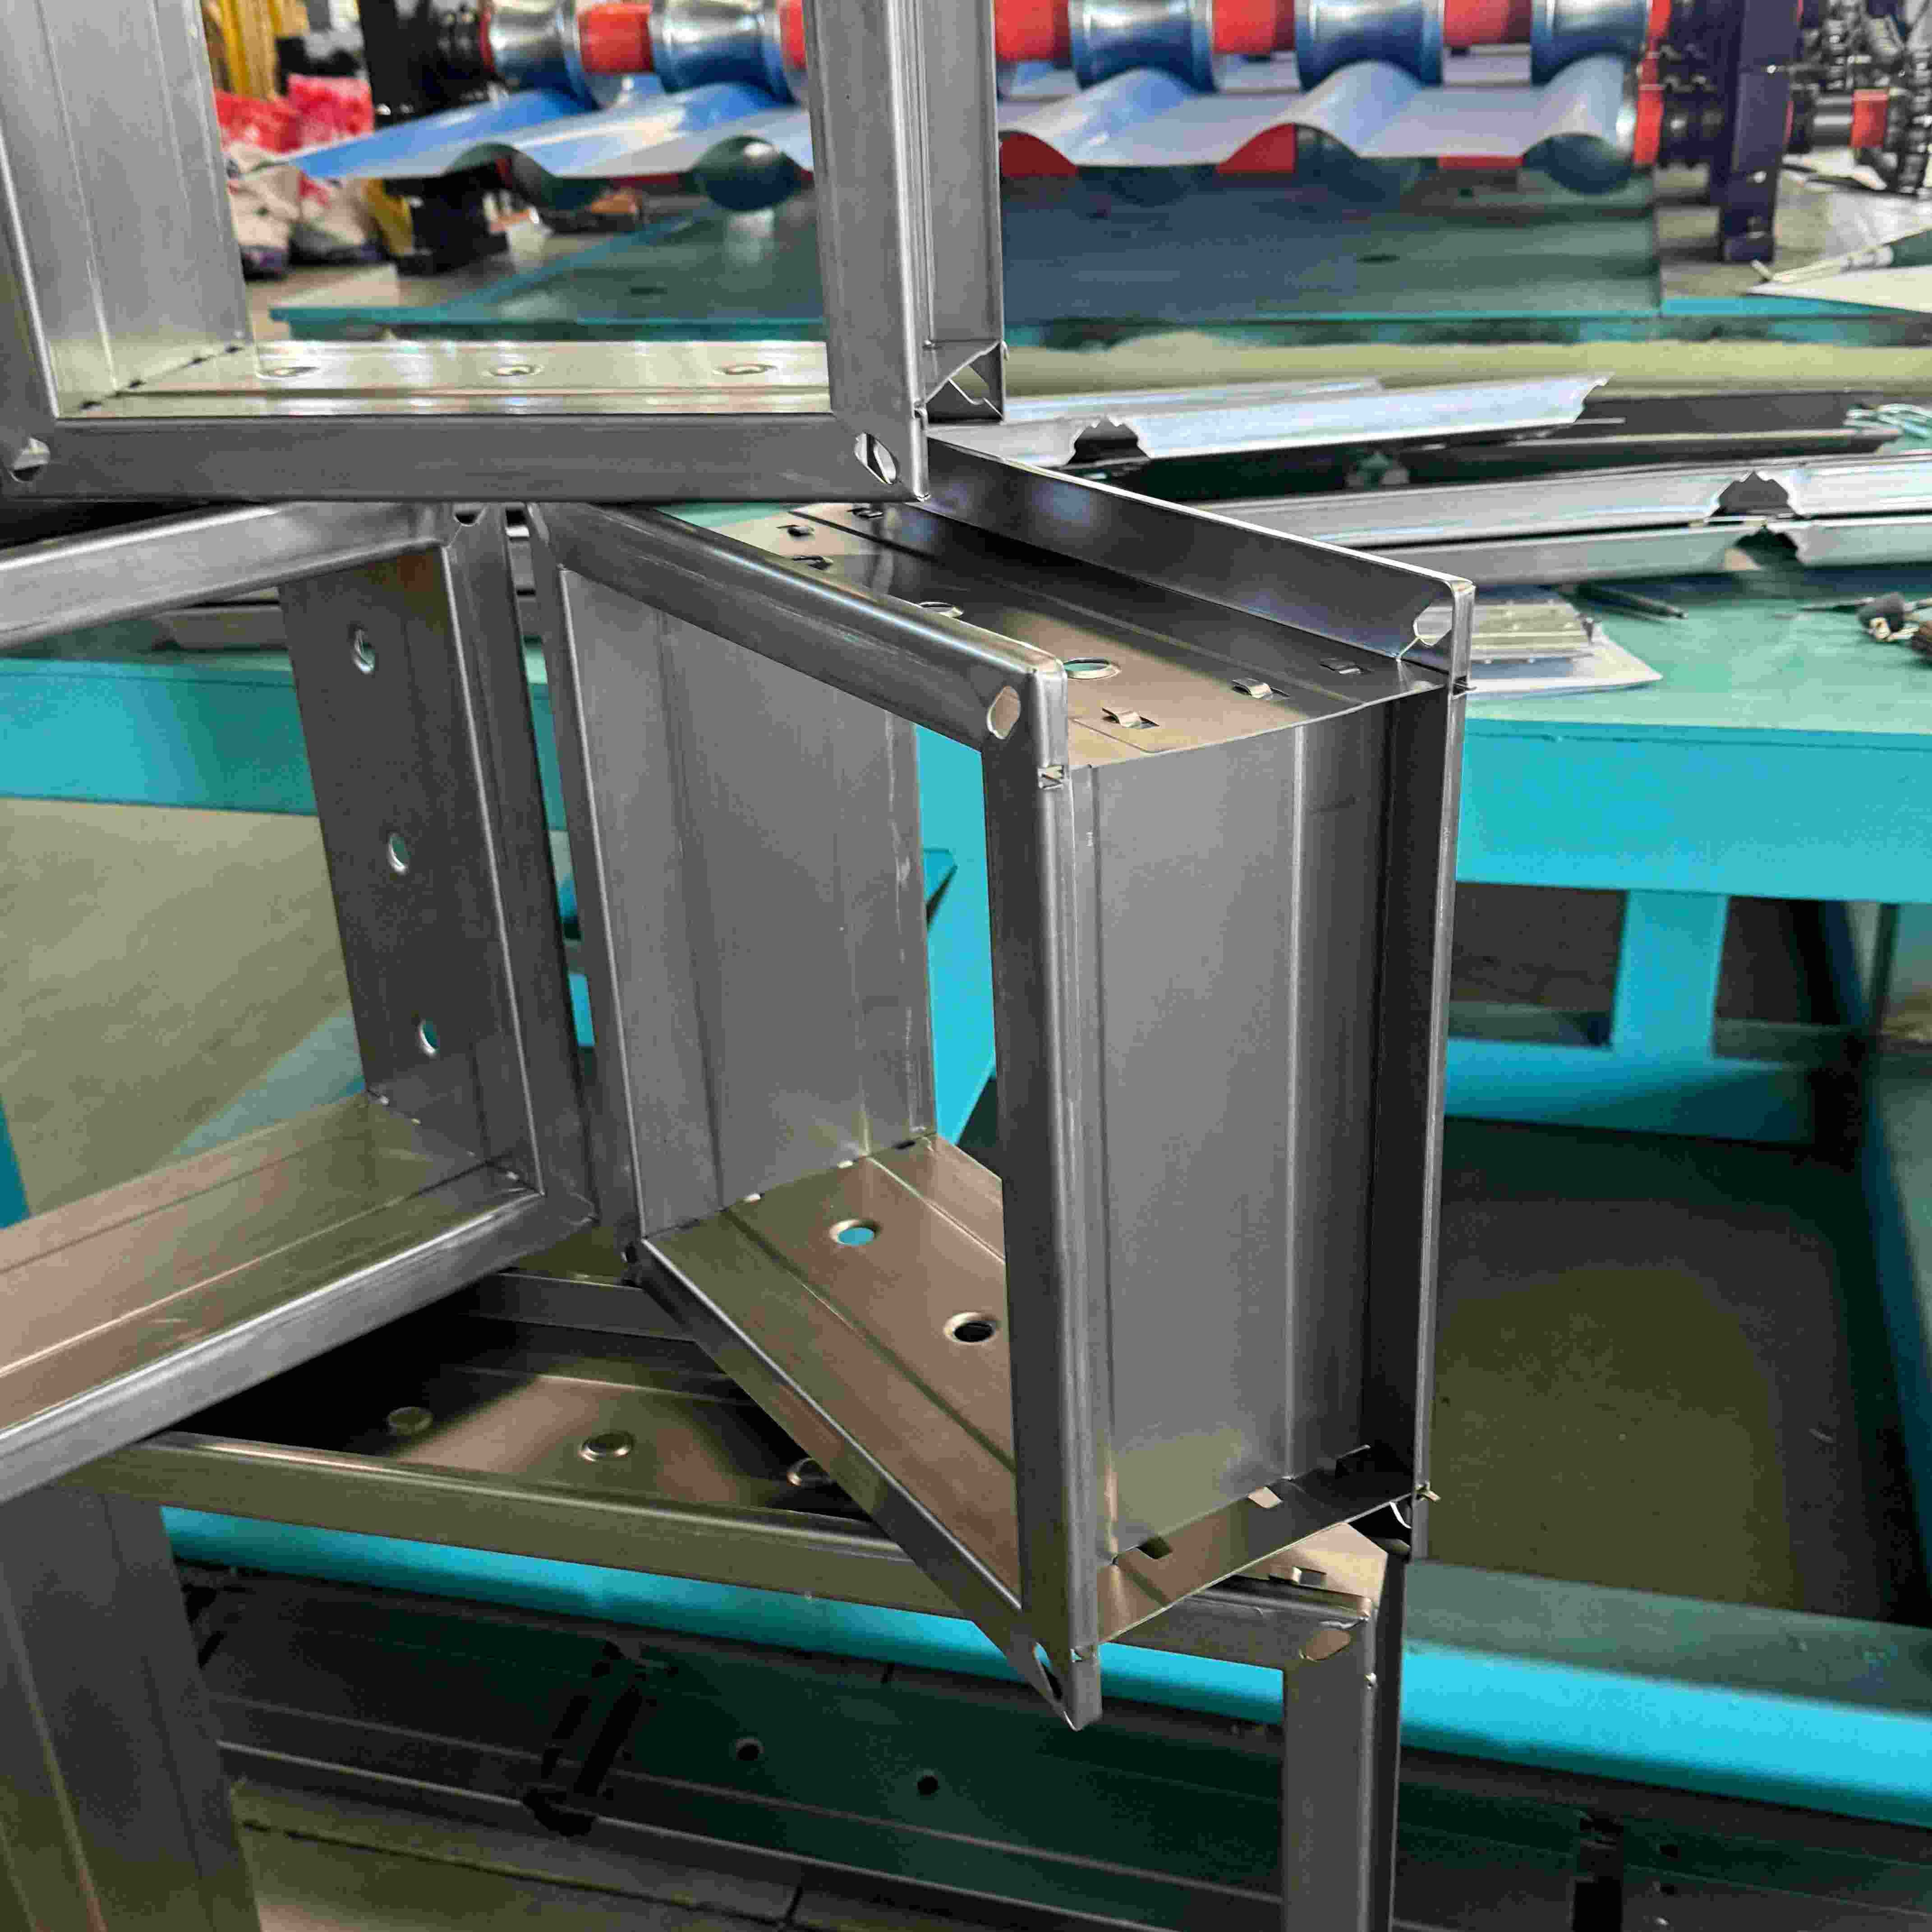
En girkassedrevet stålrulleformingsmaskin produsert av Parfu International Trading Co., Ltd. er en kraftig industrimaskin. Det brukes i byggebransjen. Denne maskinen behandler rå stålspoler. Den produserer presise konstruksjonsdeler. Disse delene kalles stålstendere, spor og kanaler.

De danner skjelettet, eller «dragebein», til moderne bygninger. Denne girkassedrevne stålrulleformingsmaskinen forvandles konstruksjon. Den erstatter sakte, manuelt arbeid med rask, automatisert produksjon.

Navnet "Gear Box" kommer fra kjernedrivsystemet. Dette systemet bruker herdede gir for å levere enorm styrke, holdbarhet og jevn drift. Disse stålrammemaskinene for girkasse kan kjøre i lange perioder under tung belastning. De er arbeidshestene til produksjon av lett gauge stål (LGS) innramming.

Hvordan fungerer det?

En girkassedrevet stålrullformingsmaskin er et rulleformingssystem. Den former metall trinn for trinn i en kontinuerlig, automatisert prosess. Dette systemet forvandler råmateriale til ferdige rammer uten stopp.

A. Uncoiler / Decoiler

Dette er utgangspunktet. En kraftig decoiler holder den store spolen av stål. Det ruller jevnt av spolen og mater den inn i maskinen. Mange decoilers har en motorisert brems. Dette sikrer en konsistent, spenningskontrollert feed. Det forhindrer at spolen løsner ukontrollert.

B. Innmatingsguide og nivelleringsenhet

Denne delen fører stripen inn i maskinen og flater ut dens startkurve. Denne kurven må fjernes slik at sluttproduktet er rett og dimensjonalt nøyaktig.

C. Valseverket / formingsstasjonen

Dette er hjertet i maskinen. Den består av en serie sammenkoblede rulleaksler. På disse skaftene, spesialdesignet formingsvalser (eller matriser) er montert.

Progressiv forming: Stålbåndet passerer gjennom hvert par valser. Hver stasjon utfører en liten, inkrementell bøye seg. De første stasjonene kan begynne å krølle kantene. Etterfølgende stasjoner bretter gradvis metallet til en C-form, en U-form eller en annen kompleks profil.

Gear Box Drive: Hvert par aksler i formingsstasjonen er koblet til en sentral drivaksel. Denne forbindelsen er laget gjennom en robust girkasse. Tannhjulene låser alle ruller i perfekt synkronisering. Dette eliminerer glidning, garanterer et konsistent produkt av høy kvalitet.

D. Stanse- og hakkenhet

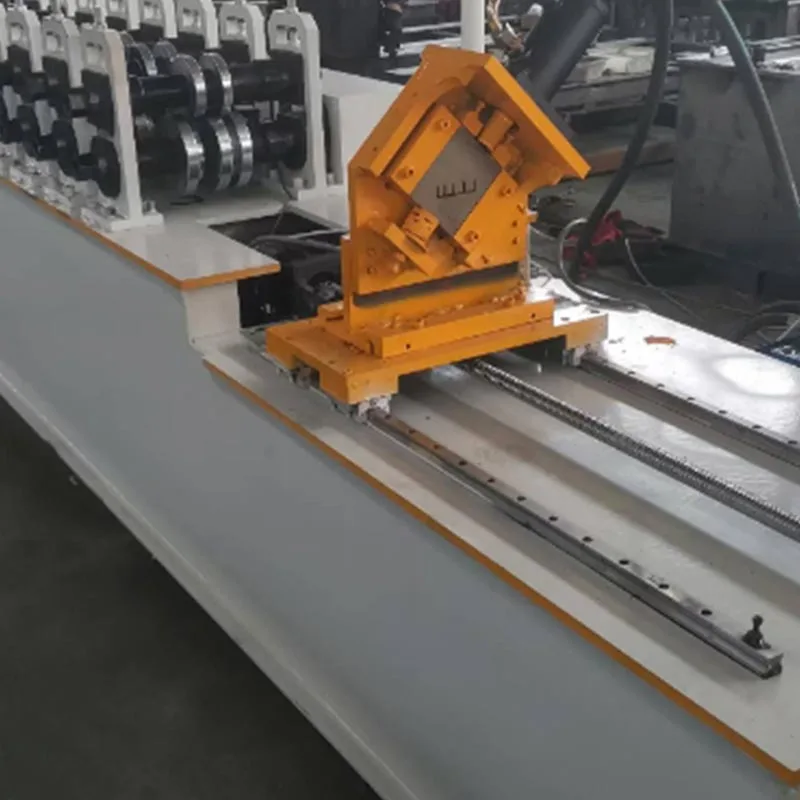
Denne girkassedrevne stålrulleformingsmaskinen inkluderer ofte en integrert stansestasjon. Den bruker hydraulisk eller servodrevet stanser for å lage hull i tappens bane. Dette legger til kritisk funksjonalitet utover grunnleggende forming. Disse hullene er for elektriske ledninger, VVS-rør og mekaniske kanaler. Utskjæringsenheter kan kutte ut seksjoner i endene av pigger. Dette gjør det enklere å koble til spor eller andre komponenter.

E. Kuttesystem

Når det er ferdig formet, kuttes stålet i lengde. Dette gjøres ved å bruke ett av to primære systemer:

Flying Cut-Off: Dette er et høyhastighetssystem. Klippeenheten beveger seg synkront med den bevegelige profilen under kutte. Den går deretter tilbake til startposisjonen. Dette gir mulighet for kontinuerlig produksjon uten stopp. Den er ideell for høyt volum utgang.

Statisk avskjæring: Maskinen stopper kort for hvert kutt. En hydraulisk saks eller sag skjærer profilen rene i skiver. Det er en enklere, robust løsning som er litt tregere.

F. Kontrollsystem (PLC & HMI)

En programmerbar logikkkontroller (PLC) er maskinens hjerne. En operatør bruker et Human-Machine Interface (HMI) berøringsskjerm for å kontrollere alt. Operatøren legger inn parametere som:

Profiltype (f.eks. stud, spor)、Ønsket lengde、Antall、Stansemønster og avstand

PLS-en utfører disse kommandoene med høy presisjon. Den styrer decoileren, rullene, slagene og kutteren.

G. Utmatingstabell / Utløpstabell

I sluttfasen transporteres de tilskårne delene ut av maskinen. De er så pent stablet, klare for bunting og transport.

Konvensjonelle parametere og spesifikasjoner

Viktige spesifikasjoner å vurdere:

Materialtykkelse (måler): Den definerer maskinens kapasitet ved rekkevidden av ståltykkelse den er kompatibel med, typisk 0,4 mm til 2,0 mm (dekker ca. 25 til 12-gauge).

Materialbredde: Denne parameteren setter grensen for den dypeste boltflensen. En 150 mm tapp krever for eksempel en spole omtrent 300 mm bred.

Formingshastighet: Den indikerer hvor mange meter profil som produseres per minutt (mpm). Typiske hastigheter varierer fra 15 til over 45 mpm, direkte påvirket av maskinens kraft og design.

Rullestasjoner: Antall formingstrinn former direkte produktpresisjon. Flere stasjoner gir jevnere, mer komplekse profiler. Basismaskiner har 12-16 stasjoner; avanserte modeller har 20 eller flere.

Skaftdiameter og materiale: Skaftene må være sterke og stive. Maskiner av høy kvalitet bruker solid, høykarbon stålskaft. Disse er ofte herdet og slipt for presisjon og lang levetid. Vanlige diametre er 65 mm, 70 mm og 80 mm.

Valsemateriale: Formingsvalsene tilbyr eksepsjonell slitestyrke, oppnådd ved å bruke høyverdig legert stål (Cr12, Cr12MoV) og herde dem til HRC 58-62.

Hovedmotoreffekt: Dette er drivmotorens effekt i kilowatt (kW), som bestemmer maskinens dreiemoment og kapasitet for tykkere materialer. Vanlige karakterer varierer fra 5,5 kW til 22 kW eller mer.

Kontrollsystem: Kontrollsystemet består av PLS (f.eks. Siemens, Mitsubishi) og HMI-skjermen.

Stansekapasitet: Ytelsen til stanseenheten, målt ved dens maksimale hull per minutt og dens stansing kraft (tonnasje).

Viktige fordeler

Den girkassedrevne stålrulleformingsmaskinen gir betydelige fordeler fremfor manuell fabrikasjon og alternativ innramming systemer.

Ekstremt høy effektivitet: Én maskin kan churne ut hundrevis av meter med innramming hver time. Det automatiserer arbeidet av dusinvis av manuelle arbeidere.

Overlegen presisjon og konsistens: Hvert stykke som produseres er identisk. Dette eliminerer menneskelige feil. Det fører til raskere, enklere og mer nøyaktig montering på stedet. Bygninger går rettere og sannere opp.

Bemerkelsesverdig styrke og holdbarhet: Girkassens drivsystem er utrolig robust. Den er designet for tunge, kontinuerlig bruk i industrielle miljøer. Den har lang levetid med minimalt vedlikehold.

Stor fleksibilitet: Ved å endre settet med ruller (en "rulleform") kan samme maskin produsere forskjellige profiler. En produsent kan raskt bytte fra å lage pigger til spor eller jambs. Dette gir en enorm allsidighet i produksjonen.

Betydelig kostnadsreduksjon: Den første investeringen motvirkes av en kraftig avkastning. Maskinen senker seg dramatisk lønnskostnader, reduserer materialavfall og akselererer fullføring av prosjekter, noe som øker den totale lønnsomheten.

Forbedret sikkerhet: Automatiseringen reduserer behovet for arbeidere til å håndtere skarpe metallplater med verktøy. Dette senker risiko for kutt, strekk og andre verkstedskader.

Primære bruksscenarier

Disse girkassedrevne stålrulleformingsmaskinene er essensielle i enhver operasjon som involverer lett stålramme.

Bygging av boligbygg: Disse maskinene brukes ofte til å produsere komponenter for interiør og yttervegger, gulvbjelker og takstoler i bolig- og leilighetsbygg.

Kommersiell konstruksjon: Denne maskinen er ideell for å produsere komponenter for innvendige skillevegger, takgitter og utvendige gardinvegger i næringsbygg som kontorer, hoteller, sykehus og skoler.

Industriell konstruksjon: For bygging av varehus, fabrikker og andre store industrielle strukturer der de er lange spenn og rene linjer kreves.

Produksjonsanlegg for kaldformet stål (CFS): Dette er hovedkundene. Selskapet spesialiserer seg på produksjon av prefabrikkerte veggpaneler, takstoler og andre komponenter til byggebransjen.

Modulær og prefabrikkert konstruksjon: Dette er et felt i vekst. Presisjonen til maskinlagde komponenter er perfekt for off-site modulkonstruksjon, hvor paneler bygges i en fabrikk og monteres på stedet.

Produksjonsarbeidsflyten

Prosessen fra råvare til ferdig produkt er en strømlinjeformet, kontinuerlig flyt.

Trinn 1: Bestilling og programmering

Operatøren overfører alle ordrespesifikasjoner – inkludert profildimensjoner, lengde, mengde og stansing mønstre – fra innkjøpsordren direkte inn i maskinens PLS ved hjelp av HMI-skjermen.

Trinn 2: Materiallasting

Etter at en gaffeltruck har lastet en spole på decoileren, mater operatøren den fremre enden gjennom nivelleringsenheten og inn i de første formingsvalsene.

Trinn 3: Maskinoppsett (rullebytte - hvis nødvendig)

Bytte til en annen profil krever at operatøren endrer formingsvalsene på akslene – en prosess som representerer det mest tidkrevende trinnet i en omstilling. Moderne maskiner tar sikte på å gjøre denne prosessen så rask som mulig.

Trinn 4: Formings- og stanseprosessen

Operatøren starter maskinen. Decoileren mater stållisten. Under formingen, stanseenheten skaper samtidig forhåndsprogrammerte hull.

Trinn 5: Kutt i lengde

Den ferdigformede og utstansede profilen når skjæresystemet. Et flygende avskjæringssystem beveger seg med profilen, gjør et rent kutt og går tilbake til startposisjonen. Prosessen er kontinuerlig.

Trinn 6: Utgang og stabling

De ferdige delene blir transportert ut, stablet, buntet og merket, noe som gjør dem klare for forsendelse.

Trinn 7: Kvalitetskontroll

For å garantere jevn kvalitet, utfører arbeiderne periodiske kontroller av dimensjoner, form og hullplassering mot spesifikasjoner. Dette sikrer kontinuerlig maskinkalibrering og standardoverholdelse.

Gearbox Driven Steel Roll Forming MachineGearbox Driven Steel Roll Forming MachineGearbox Driven Steel Roll Forming MachineGearbox Driven Steel Roll Forming Machine

Send forespørsel
Kontaktinfo
Send en forespørsel til Parfu for å få pris- og prosjektinformasjon for rulleformingsmaskiner, sandwichpanelmaskiner, rulleformingsmaskintilbehør. Vi garanterer svar innen 24 timer.
X
Vi bruker informasjonskapsler for å gi deg en bedre nettleseropplevelse, analysere nettstedstrafikk og tilpasse innhold. Ved å bruke denne siden godtar du vår bruk av informasjonskapsler. Personvernerklæring
AvvisAkseptere